Trong gia công cơ khí chính xác, đặc biệt là khi làm việc với kim loại tấm và thép không gỉ (Inox), việc lựa chọn phương pháp hàn quyết định trực tiếp đến độ bền liên kết và tính thẩm mỹ của cấu kiện. Dù công nghệ hàn laser đang dần phổ biến, nhưng phương pháp hàn TIG (Tungsten Inert Gas) vẫn giữ vững vị thế là giải pháp tiêu chuẩn, tối ưu nhất cho vật liệu Inox. Bài viết này sẽ phân tích các đặc điểm kỹ thuật cốt lõi của hàn TIG và những ứng dụng thực tế trong sản xuất cơ khí B2B.
Hàn TIG (còn gọi là hàn Argon hay GTAW - Gas Tungsten Arc Welding) là phương pháp hàn hồ quang bằng điện cực không nóng chảy (Tungsten) trong môi trường khí trơ bảo vệ. Nguyên lý này mang lại khả năng kiểm soát nhiệt độ và vũng hàn vượt trội so với các phương pháp hàn hồ quang tay truyền thống.
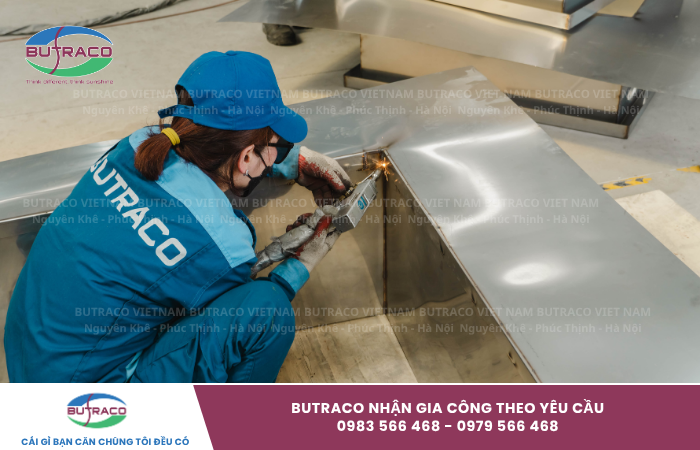
Đặc điểm làm nên sự khác biệt của hàn TIG là việc sử dụng khí trơ (chủ yếu là khí Argon hoặc hỗn hợp Argon - Heli) thổi liên tục qua súng hàn bao bọc lấy vũng kim loại nóng chảy. Màng khí này ngăn chặn tuyệt đối sự xâm nhập của Oxy và Nitơ từ không khí bên ngoài. Đối với Inox, nếu bị oxy hóa ở nhiệt độ cao, lớp Crom bảo vệ sẽ bị phá hủy gây ra hiện tượng rỉ sét tại mối hàn. Khí trơ giúp mối hàn TIG giữ nguyên được cơ tính và khả năng chống ăn mòn nguyên bản của mác thép SUS304 hay SUS316.
Khác với hàn MIG hay hàn que nơi điện cực cũng chính là vật liệu đắp, hàn TIG sử dụng kim hàn Tungsten (Vonfram) có nhiệt độ nóng chảy cực cao (trên 3400°C). Kim Tungsten chỉ làm nhiệm vụ phóng hồ quang để sinh nhiệt làm chảy mép phôi Inox. Người thợ sẽ dùng tay còn lại để đưa que hàn phụ (filler rod) vào vũng hàn nếu cần bù thêm kim loại. Sự tách biệt giữa nguồn nhiệt và vật liệu bù giúp thợ hàn chủ động hoàn toàn trong việc điều tiết lượng nhiệt và lượng kim loại đắp, hạn chế tối đa tình trạng lẹm phôi hoặc biến dạng nhiệt.
Vật liệu Inox có hệ số dẫn nhiệt thấp nhưng hệ số giãn nở nhiệt lại cao hơn thép carbon. Đặc tính này khiến phôi Inox rất dễ bị cong vênh khi chịu nhiệt lượng lớn. Hàn TIG là phương pháp tối ưu để khống chế các nhược điểm cơ lý này.
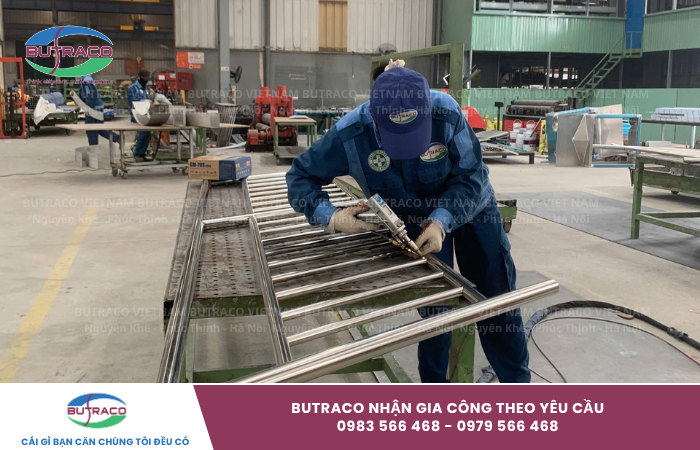
Năng lượng hồ quang TIG rất tập trung, giúp nhiệt lượng thâm nhập sâu vào khe hở của hai tấm Inox, tạo ra mối hàn ngấu khít, liền khối. Đặc biệt, quá trình hàn TIG không sinh ra xỉ hàn và hoàn toàn không có hiện tượng văng hạt kim loại lỏng (spatter) như hàn MIG hay hàn MAG. Bề mặt mối hàn sau khi nguội có dạng vảy cá đều đặn, sạch sẽ, giúp xưởng gia công cắt giảm đáng kể thời gian và nhân công cho công đoạn mài phá bavia.
Khi gia công các thiết bị như tủ điện Inox, vỏ máy hay máng xối công nghiệp có độ dày mỏng từ 0.8mm đến 1.5mm, rủi ro thủng phôi hoặc cong vênh là rất lớn. Hàn TIG cho phép điều chỉnh dòng điện hàn ở mức rất thấp (hàn xung) kết hợp với thao tác di chuyển mỏ hàn ngắt quãng của người thợ. Kỹ thuật này kiểm soát vùng ảnh hưởng nhiệt (HAZ - Heat Affected Zone) ở mức hẹp nhất, giúp các cấu kiện kim loại tấm định hình giữ được độ phẳng và dung sai lắp ráp chính xác.
Nhờ khả năng tạo ra các mối ghép có độ bền cơ học cao và tính thẩm mỹ hoàn thiện, hàn TIG được chỉ định bắt buộc trong nhiều hạng mục gia công B2B đòi hỏi tiêu chuẩn khắt khe.

Trong các nhà máy hóa chất, xử lý nước thải hay hệ thống vi sinh, đường ống và bồn chứa Inox phải chịu áp suất lớn và môi trường ăn mòn liên tục. Hàn TIG là phương pháp duy nhất được phép sử dụng để hàn lớp lót (hàn lót đáy) hoặc hàn toàn bộ thành vách bồn. Mối nối TIG đáp ứng tốt các bài test siêu âm, thử áp lực, đảm bảo không có bọt khí (rỗ khí) bên trong, chống rò rỉ lưu chất ra môi trường.
Các hệ thống khung máy phay CNC, bàn thao tác phòng sạch hay thang lồng thoát hiểm cần liên kết các hộp Inox định hình. Hàn TIG tạo ra các góc nối chắc chắn, chịu lực tải trọng động tốt. Ngoài ra, trong các hạng mục kiến trúc như tấm ốp Facade, lan can, cột cờ Inox dự án, hàn TIG giúp các đường tiếp giáp đạt độ tinh xảo cao, dễ dàng xử lý mài xước Hairline hoặc đánh bóng gương (Mirror) để che giấu hoàn toàn vết hàn ghép nối.
Sự thành công của công nghệ hàn TIG phụ thuộc đến 80% vào tay nghề của người thợ cơ khí và sự hỗ trợ của các thiết bị gá kẹp (jig) định vị phôi. Một đường hàn thiếu khí bảo vệ hay thao tác quá nhiệt sẽ làm giảm tuổi thọ của toàn bộ cấu kiện Inox.
Công ty TNHH Butraco Việt Nam chuyên cung cấp dịch vụ gia công định hình kim loại tấm và chế tạo cấu kiện cơ khí B2B. Chúng tôi sở hữu đội ngũ thợ hàn TIG được đào tạo bài bản, kết hợp cùng hệ thống máy hàn hồ quang Argon hiện đại, đáp ứng tốt các yêu cầu sản xuất khắt khe:
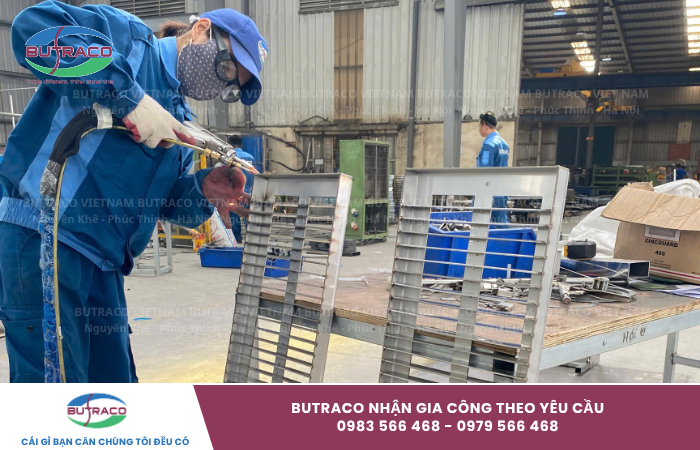
Nếu Quý khách hàng quan tâm đến các sản phẩm gia công cơ khí, muốn tìm kiếm một đơn vị sản xuất và phân phối các sản phẩm uy tín, chất lượng. Butraco luôn sẵn lòng tư vấn và cung cấp tất cả những gì bạn cần với phương châm “Cái gì bạn cần chúng tôi đều có”. Với đội ngũ cán bộ công nhân viên giàu kinh nghiệm, nhiệt huyết của tuổi trẻ chúng tôi đã dần khẳng định được vị thế là công ty đi đầu trong lĩnh vực sản xuất, gia công các vật liệu nội thất bằng tôn lợp, inox và sản phẩm gia công cơ khí.
---------------------------------------------


